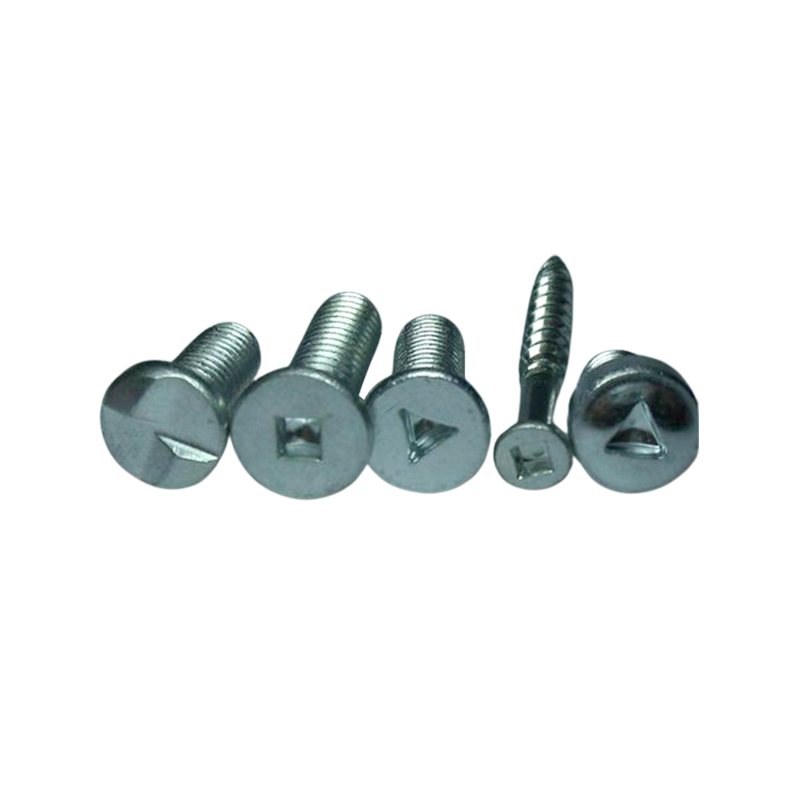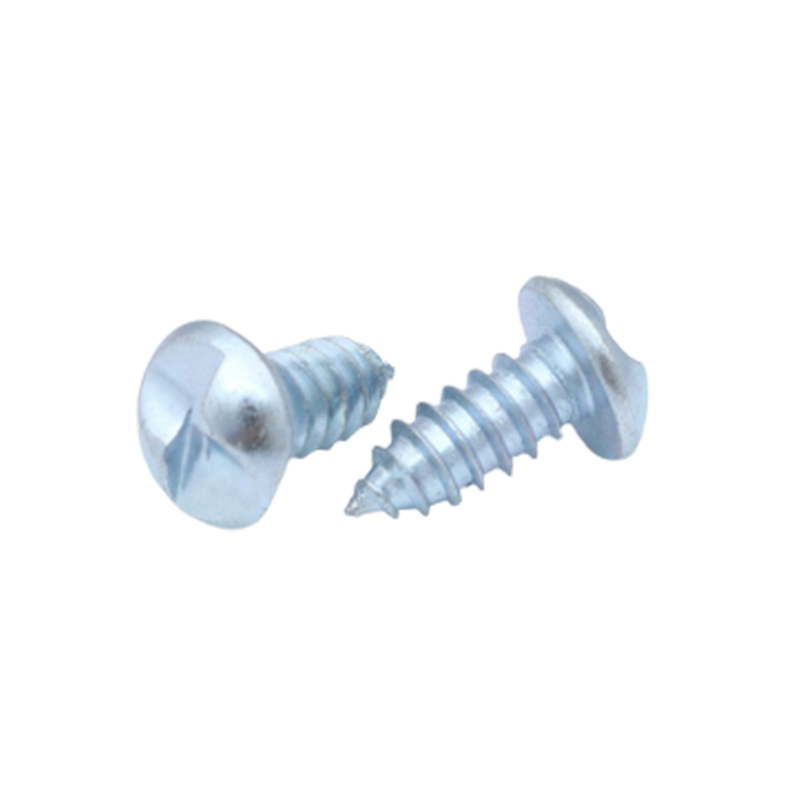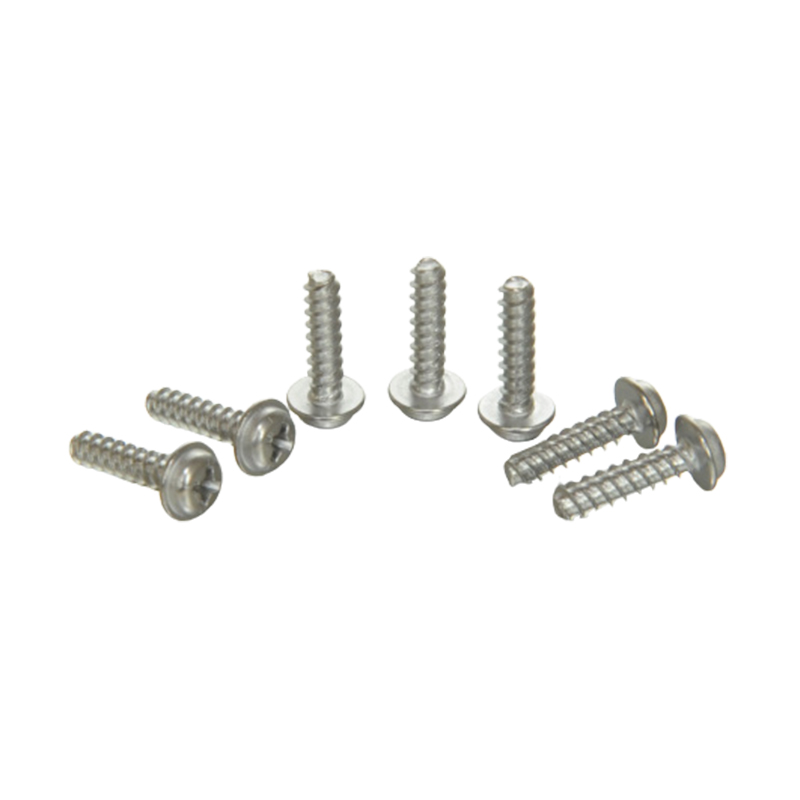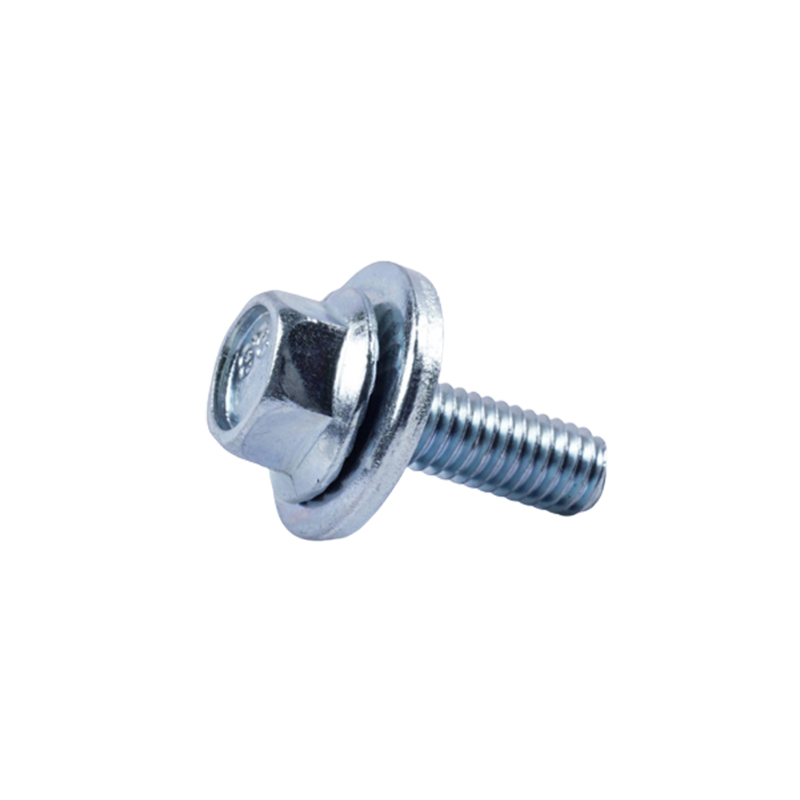

Wspornik wraca z linii bez jednego łącznika, a jedyną wskazówką jest otwór o średnicy 4,6 mm w stalowej płytce. Wybór M5, ponieważ „wygląda w miarę dobrze”, kończy się zerwanymi gwintami, grzechoczącymi pokrywami i zwrotami gwarancyjnymi.
Oto pierwszy wniosek: średnica otworu zawęża pole do jednego lub dwóch kandydatów, ale nigdy sama w sobie nie potwierdza rozmiaru śruby. Potrzebujesz jeszcze dwóch faktów: czy w otworze znajdują się gwinty, a jeśli tak, jaki jest skok. Zwykły otwór działa odwrotnie: jest dopasowywany do śruby w proporcji, a nie do niej dopasowywany.
Cała kontrola przy użyciu suwmiarki i miernika skoku gwintu zajmuje około dziesięciu minut i eliminuje większość domysłów, zanim ktokolwiek sięgnie po skrzynkę na kran.
Zdecyduj najpierw: otwór gwintowany lub otwór zwykły
Gwintowany otwór jest negatywem śruby. Średnica, którą mierzysz na grzbietach gwintu, jest zbliżona do głównej średnicy śruby, więc gwintowany otwór M6 zwykle wynosi od 5,9 do 6,0 mm. Zwykła dziura nie jest negatywem niczego. Jest to albo otwór przelotowy, wywiercony większy niż śruba, albo otwór prowadzący, wywiercony mniejszy, aby śruba formująca gwint mogła wyciąć własną ścieżkę.
Dlatego ten sam otwór 4,6 mm może wskazywać na M5 śruba maszynowa w ciasnym otworze przelotowym lub do wkrętu samogwintującego 5 mm w nieco mniejszym pilocie. Tylko obecność lub brak wątków oddziela oba przypadki.
- Przeprowadź kilof wokół otworu. Spirala, którą możesz wyczuć, oznacza gwint maszynowy. Gładka, lekko wypolerowana ścianka oznacza zwykle, że wkręcono i później wykręcono śrubę samogwintującą.
- Sprawdź stronę wyjściową. Wkręty samogwintujące i samowiercące często pozostawiają niewielkie wybrzuszenie lub rozcięcie w kształcie gwiazdy wokół otworu wylotowego w cienkiej blasze.
- Poszukaj fazowania wprowadzającego. Wejście sfazowane lub wpuszczone jest typowe dla otworu gwintowanego. Dziura zwykle nie ma żadnego.
Zmierz otwór, zanim go dopasujesz
Błędy na tym etapie są dziedziczone w każdym kolejnym kroku, dlatego należy zmierzyć dwukrotnie i zapisać liczbę.
- Najpierw usuń zadziory z otworu. Zwinięta warga może dodać 0,2 mm do odczytu i przesunąć Cię o jeden rozmiar w górę.
- Użyj wewnętrznych szczęk suwmiarki i wykonaj dwa odczyty w odstępie 90 stopni, a następnie uśrednij je. W blachach dziurkowanych często występują nieokrągłe otwory.
- Trzymaj się z daleka od pogłębień i fazowań; mierzyć tylko przekrój cylindryczny.
- Poniżej 3 mm zacisk nie jest niezawodny. Należy używać sprawdzianów kołkowych lub sprawdzianów do małych otworów odczytywanych za pomocą mikrometru.
- Zapisz odczyt z dokładnością do 0,05 mm i zanotuj grubość materiału. Długość zazębienia ma takie samo znaczenie jak średnica.
Gdy już będziesz miał numer, porównaj go ze standardowym stołem, a nie ze śrubą leżącą na ławce.
| Rozmiar nominalny | Skok | Wiertło gwintujące | Zamknij prześwit | Bezpłatny odprawa |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Jeśli otwór jest gwintowany i mieści się w zakresie dwóch rozmiarów nominalnych, miernik podziałki to ustala. Podziałka to odległość między sąsiednimi wierzchołkami, która pozwala na znacznie lepsze rozróżnianie niż sama średnica, szczególnie w przypadku nakładania się szeregów metrycznych i calowych.
| Zmierzony otwór (mm) | Kandydat metryczny | Calowy kandydat | Skok difference |
|---|---|---|---|
| 4,8 do 5,0 | M5 × 0,8 | Nr 10-24 UNC | 0,80 vs 1,06 mm |
| 6,0 do 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 w porównaniu do 1,27 mm |
| 7,9 do 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 vs 1,41 mm |
Części ze stali nierdzewnej zasługują na drugie spojrzenie na tym etapie, ponieważ zacieranie i wybór skoku współdziałają: dobór rozmiaru i skoku gwintu dla śrub ze stali nierdzewnej kieruje się tą samą logiką z bardziej rygorystycznymi limitami.
Zasada stosunku dla wkrętów samogwintujących i wkrętów samogwintujących
Gdy otwór jest gładki, a śruba nacina swój własny gwint, rozmiar otworu jest równy udziałowi głównej średnicy śruby. Najpierw zmierz śrubę suwmiarką, a następnie zastosuj proporcję dla materiału.
Średnica otworu prowadzącego jako udział w średnicy głównej śruby, w zależności od materiału
Te okna są punktami wyjścia, a nie specyfikacjami:
- Tworzywa termoplastyczne: 0,75 do 0,85 średnicy głównej. Gatunki wypełnione szkłem znajdują się w dolnej części, ponieważ łatwiej pękają pod wpływem naprężenia obręczy.
- Blacha stalowa and aluminium: 0,85 do 0,90. Blacha cieńsza niż 1 mm wymaga proporcjonalnie większego otworu, aby uniknąć rozdarcia.
- Odlew aluminiowy i cynk: 0,80 do 0,85, z uwzględnieniem grubości ścianki piasty i odległości piasty od krawędzi.
- Drewno: 0,70 do 0,80 w drewnie twardym, 0,60 do 0,70 w drewnie miękkim. Gatunki i zawartość wilgoci znacząco wpływają na te liczby.
Dwa tryby awarii obejmują okno. Za mały otwór zwiększa moment napędowy, rozrywa plastikowe występy i ścina małe śruby przy łbie. Zbyt duży otwór powoduje powstawanie pasków w drugim zespole i może zmniejszyć wytrzymałość na wyciąganie o jedną trzecią lub więcej. Wbij trzy śruby testowe w złom o tym samym materiale i grubości przed zwolnieniem ustawienia na linii.
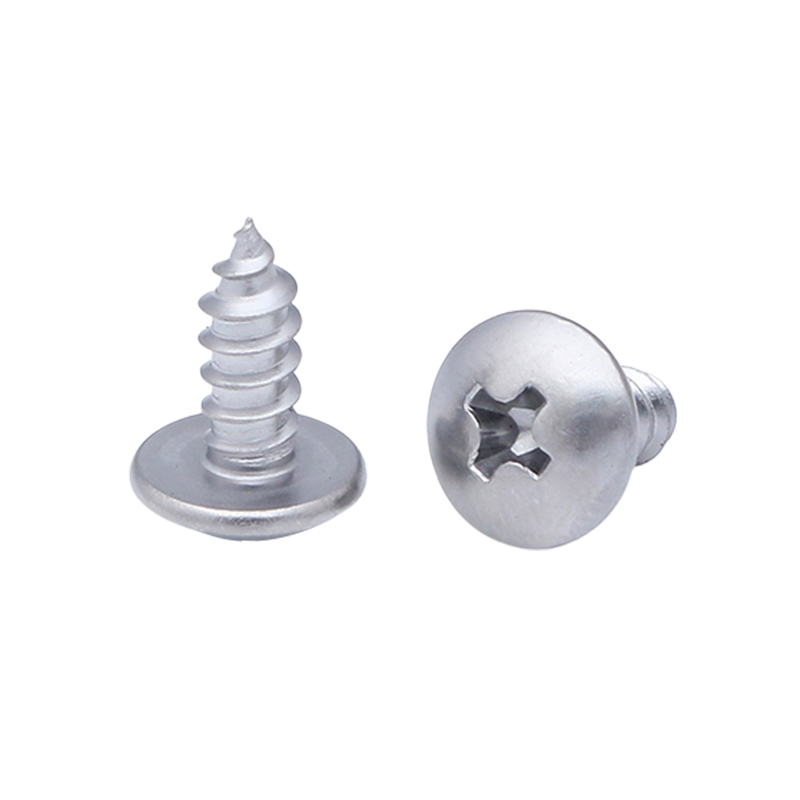
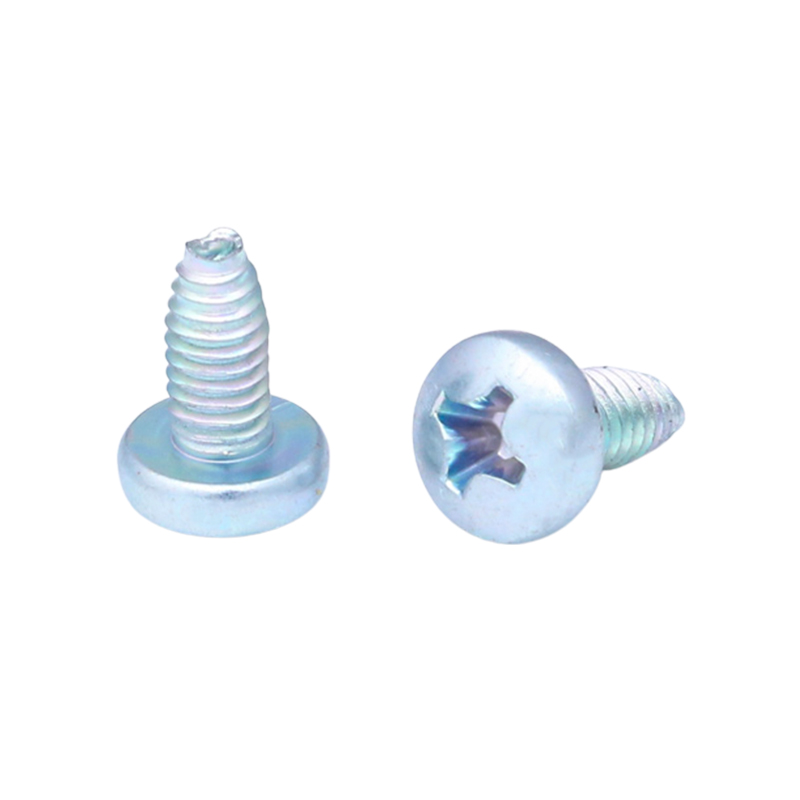 Wkręt samogwintujący z łbem krzyżowym W przypadku zespołów blaszanych ta śruba z łbem stożkowym z wgłębieniem krzyżowym łączy w sobie gwinty samogwintujące z właściwościami blokującymi i rozkłada obciążenie zaciskające na większym obszarze. Zobacz produkt →
W przypadku blachy zwykle wybiera się śrubę do formowania gwintu z łbem stożkowym z wgłębieniem krzyżowym: wierzchołek zaczyna się prostopadle w wywierconym pilocie, a łeb stożkowy rozkłada obciążenie zacisku na większym obszarze niż łeb stożkowy.
Gdy otwór jest zbyt duży, pozbawiony lub zużyty
Jeżeli otwór jest większy niż około 1,2-krotność nominalnej średnicy śruby, oryginalny element mocujący nie będzie trzymać. Opcje uszeregowane według nakładu pracy i kosztów:
- Zwiększ o jeden rozmiar i dotknij ponownie. Zachowaj co najmniej jedną pełną średnicę gwintu wokół otworu i sprawdź odległość od krawędzi przed wierceniem.
- Zamontuj wkładkę gwintową. Przywraca oryginalny rozmiar śruby i stanowi standardową naprawę obudów aluminiowych i magnezowych.
- Użyj nakrętki wciskanej lub nitowanej. Najlepiej na arkuszu od 0,8 do 2 mm, gdzie nie ma wystarczającej ilości ścianki dla niezawodnego gwintu; kołnierz rozkłada obciążenie zamiast koncentrować je na dwóch lub trzech gwintach.
- Wypełnij i ponownie nawierć. Spawanie, lutowanie lub epoksyd strukturalny, a następnie świeży otwór, stosowane, gdy część jest kosztowna lub naprawa musi być niewidoczna.
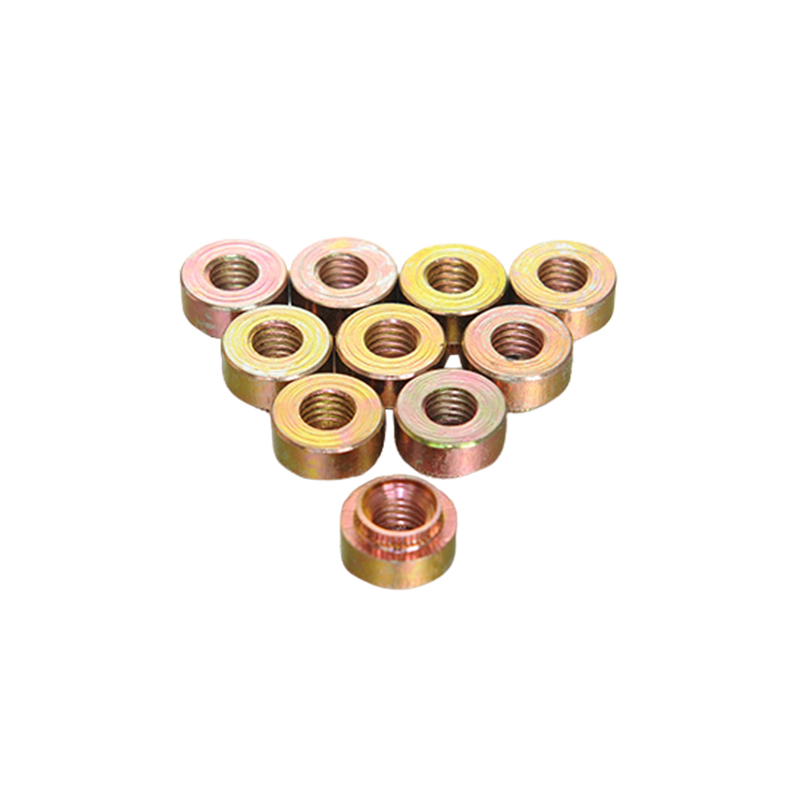 Nakrętka do nitowania ciśnieniowego M3 do cienkich płytek Wciskana nakrętka gwintowana do mocowania cienkich blach, zaprojektowana tak, aby wtapiać się w podłoże i zapewniać trwałe, standardowe miejsce łączenia śrub bez zwiększania ich grubości. Zobacz produkt →
W przypadku cienkiej blachy nakrętka wciskana jest zwykle najtańszym trwałym rozwiązaniem i sprawia, że współpracująca śruba jest standardową pozycją katalogową, a nie specjalną.
Umieść rozmiar na papierze
Inżynieria odwrotna śruby z otworu jest w porządku w przypadku naprawy. Jest to słaba podstawa do rysunku produkcyjnego, ponieważ kolejna osoba, która będzie mierzyć ten sam otwór, otrzyma nieco inny numer. Zapisz objaśnienie w kolejności, w jakiej dostawca je czyta:
- Średnica nominalna i podziałka, na przykład M5 × 0,8.
- Długość pod głową i norma, według której jest mierzona.
- Rodzaj głowicy, typ napędu i dowolna konfiguracja podkładki.
- Klasa materiału i właściwości.
- Wykończenie i wymagania antykorozyjne, takie jak podana liczba godzin neutralnej mgły solnej.
- Obowiązująca norma (ISO, DIN, ANSI/ASME, GB) i wszelkie tolerancje od niej odbiegające.
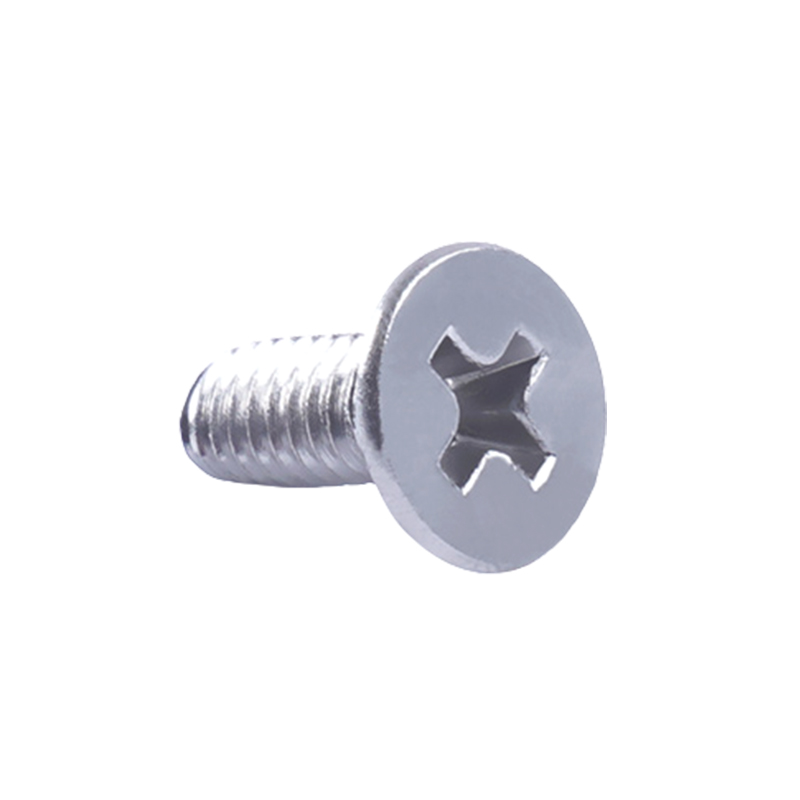
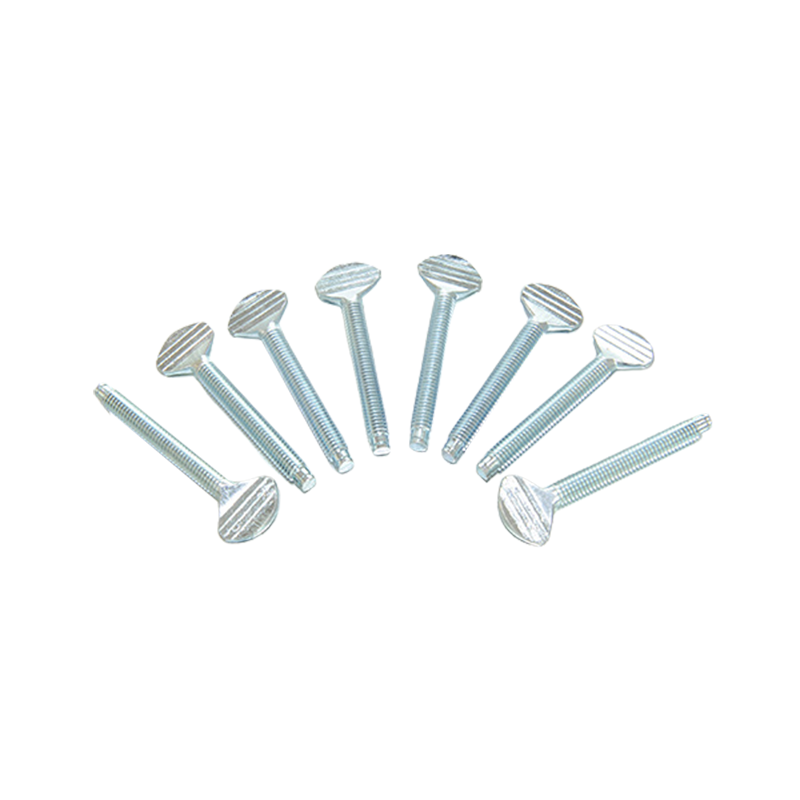 Niestandardowa niestandardowa śruba z łbem płaskim Niestandardowy łącznik z płaskim łbem do otworów, które nie odpowiadają rozmiarom katalogowym, oferujący szerszą powierzchnię styku w celu rozłożenia nacisku w zespołach precyzyjnych lub podatnych na wibracje. Zobacz produkt →
Gdy zmierzony otwór nie odpowiada rozmiarowi katalogowemu, niestandardowa śruba jest zwykle tańsza niż ponowna obróbka otworu, szczególnie w przypadku części, które są już poza etapem obróbki.
Pozyskiwanie śruby zwiększającej objętość
Dopasowanie śruby do otworu jest zadaniem projektowym. Utrzymanie stabilności tego dopasowania na milionie części jest zadaniem produkcyjnym. Trzy punkty decydują o tym, czy dopasowanie przetrwa objętość:
- Spójność wymiarowa. Tolerancje średnicy głównej i skoku śruby muszą być na tyle małe, aby otwór prowadzący dostrojony na próbce nadal działał w części dziesięciotysięcznej.
- Stabilność materiału i wykończenia. Zmiana grubości powłoki, zwłaszcza cynku płatkowego lub cynku galwanicznego, przesuwa efektywną średnicę o kilka setnych milimetra i może zamienić dobre pasowanie w pasowanie wciskowe.
- Udokumentowana kontrola. Poproś o raporty wymiarowe, dane dotyczące momentu obrotowego i wyciągania, wyniki działania mgły solnej i deklaracje RoHS wraz z przesyłką, a nie po reklamacji.
Producent pracujący zgodnie ze standardami GB, DIN, ISO i ANSI/ASME może posiadać jeden rysunek na kilku rynkach, co ma znaczenie, gdy ten sam zespół jest produkowany w Europie i Azji. Warto zapoznać się z całością asortyment wkrętów samogwintujących względem ustawień otworu pilotażowego i prosząc o próbki pobrane z tej samej serii produkcyjnej, a nie z magazynu.
Suwmiarka, miernik podziałki i standardowy stół rozwiązują prawie każdy przypadek: zmierz otwór, zdecyduj, czy jest gwintowany czy gładki, potwierdź skok, a następnie porównaj z tabelą przed dotknięciem kranu lub pojemnika na śrubę. Dziesięć minut pomiaru jest tańsze niż zwrócona partia za każdym razem.