
Załoga obiektu montująca 55-calowy wyświetlacz w nowym biurze za każdym razem trafia w tę samą ścianę. Za płytą gipsowo-kartonową nie ma drewna, tylko lekki stalowy kołek, a wspornik został dostarczony z wkrętami do drewna nr 8. W ciągu tygodnia wyświetlacz zwisa, a śruby wkręcają się w zbyt duże otwory.
Metalowe kołki można doskonale wywiercić, ale zasady całkowicie się zmieniają w porównaniu z konstrukcjami drewnianymi. Wersja krótka: czynnikiem ograniczającym rzadko jest wiertło. O tym, czy ściana pozostanie solidna, decyduje rozstaw kołków, ilość stali usuniętej ze środnika, odległość otworu od kołnierza i rodzaj łącznika, który jest w niego wkładany. Jeśli dobrze poradzisz sobie z tymi czterema, ścianka działowa o grubości 20 mm bez problemu pomieści wyświetlacz, bojler lub kilka szafek.
Wskaźnik kołków to pierwsza rzecz, którą należy sprawdzić
Kołki stalowe formowane na zimno są sprzedawane według grubości, a grubość jest odwrócona w stosunku do grubości: im wyższa liczba, tym cieńsza stal. Kołek o średnicy 25 ugina się pod naciskiem dłoni, natomiast kołek o średnicy 12 to materiał konstrukcyjny, który powoduje stępienie niedrogiego wiertła w ciągu kilku sekund. Dwa kołki mogą wyglądać identycznie z przodu i różnić się trzykrotnie grubością ścianki, dlatego przed wybraniem łącznika lub rozmiaru otworu prowadzącego należy sprawdzić miernik.
Suwmiarka cyfrowa kosztuje mniej niż pudełko śrubek, a rozwiązuje problem jednym uszczypnięciem odsłoniętego, uciętego końca. Tam, gdzie kołek jest już pokryty, badanie magnesu i odporności na światło pozwala określić, czy używasz materiału przegrodowego o grubości 25 czy 20, czy też materiału konstrukcyjnego o grubości 16 i cięższego.
| Miernik kołkowy | Grubość nominalna | Typowy obowiązek | Praktyczne podejście do elementów złącznych |
|---|---|---|---|
| 25 ga | 0,018 cala | Niekonstrukcyjna przegroda wewnętrzna | Wkręt do płyt gipsowo-kartonowych z ostrym końcem i drobnym gwintem |
| 20 ga | 0,033 cala | Przegroda wewnętrzna, lekka okładzina | Samowiercące #6 do #8, drobny gwint |
| 18 ga | 0,043 cala | Lekka rama konstrukcyjna | Samowiercący nr 8 z ostrzem nr 2 |
| 16 ga | 0,054 cala | Nośna konstrukcja ściany | Samowiercące #10 do #12 |
| 14 ga | 0,068 cala | Ramy konstrukcyjne o dużym obciążeniu | Otwór pilotowy, następnie od #12 do #14 |
| 12 ga | 0,097 cala | Ciężka rama konstrukcyjna | Otwór prowadzący, następnie samogwintująca śruba maszynowa |
Ile stali możesz bezpiecznie usunąć
Każdy otwór w siatce kołkowej to niewielki uszczerbek na jej pojemności. Pojedynczy otwór o średnicy 1/4 cala wyśrodkowany w siatce o grubości 20 jest zwykle nieszkodliwy. Skupisko 1-calowych otworów wzdłuż tego samego słupka lub otwór wpełzający w kołnierz to miejsce, w którym ramy zaczynają się wyginać, a złącza płyt kartonowo-gipsowych zaczynają pękać.
Wytyczne konstrukcyjne dla stali formowanej na zimno zakładają strop na niewzmocnionych otworach w środniku na mniej więcej połowę głębokości słupka i zazwyczaj nie więcej niż około 2-1/2 cala, w zależności od tego, która wartość jest mniejsza. Otwory powinny być umieszczone centralnie w środniku, z wyraźnym marginesem od kołnierza i powinny być rozmieszczone w odstępach, a nie ustawione w pionowym rzędzie. Materiał kołnierzy i narożników należy całkowicie pozostawić w spokoju.
Maksymalna średnica niezbrojonego otworu w środniku według głębokości kołka
W przypadku kołka nośnego nie należy odczytywać tych liczb jako pozwolenia. Jeżeli penetracja serwisowa jest nieunikniona, inżynier zwykle będzie wymagał zastosowania płyty wzmacniającej lub podkładki dwustronnej zamiast większego otworu.
Wybór odpowiedniego łącznika do połączenia
Wybór łącznika zależy od połączenia, a nie od kołka. Prawie wszystkie prace na ścianie o metalowej ramie wykonują trzy rodziny, a ścieżka decyzyjna jest krótka.
- Co dołączasz?
- Metal do metalu (tor, wspornik, zacisk): wkręt samowiercący, łeb talerzowy lub podkładka sześciokątna, nr 8 do nr 10
- Płyta do metalu (płyta gipsowo-kartonowa, poszycie, panel): ostry punkt z cienką nitką o średnicy 25; samowiercące w średnicach 20 i cięższych
- Mocowanie ciężkie (wyświetlacz, szafka, podgrzewacz wody): przez środnik za pomocą śruby maszynowej i metalowej przetyczki lub wkrętu samowiercącego nr 12 z podkładką klejoną
- Jak gruba jest stal?
- Średnica 25 do 20: bez otworu prowadzącego, lekki nacisk, niska prędkość
- Średnica 18 do 16: otwór prowadzący tylko dla większych średnic lub prawdziwy punkt wiercenia nr 2
- Grubość 14 do 12: najpierw otwór prowadzący, następnie samogwintująca śruba maszynowa z wierzchołkiem nr 3
Wkręty samowiercące są rozwiązaniem domyślnym w przypadku prac metal-metal. Mają własny punkt wiercenia, wycinają własny otwór i tworzą gwint w jednym przejściu, dlatego też wiertła nr 8 lub 10 z wierzchołkiem nr 2 obsługują połączenia szyna-szpilka, zacisk-szpilka i kołek-szpilka w stali o grubości od 20 do 16.
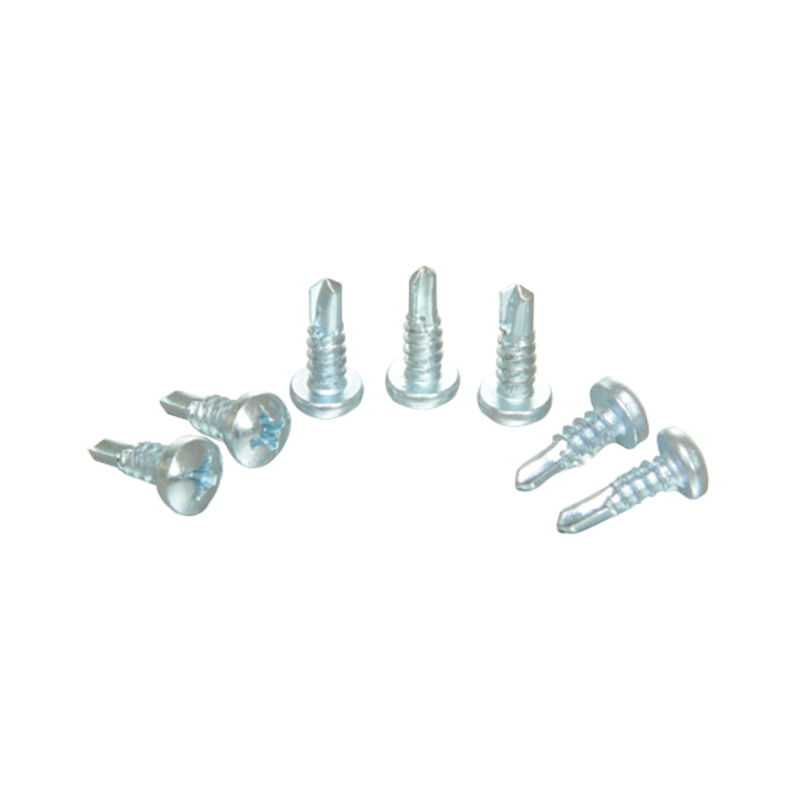 Wkręt samowiercący z łbem krzyżowym W przypadku montażu metal-metal ten wkręt samowiercący z łbem krzyżowym wycina własny otwór i gwint bez wstępnego nawiercania, oszczędzając czas przy wielokrotnym mocowaniu. Zobacz produkt →
Tam, gdzie złącze musi być odporne na wibracje, gwint blokujący utrzymuje moment obrotowy znacznie lepiej niż zwykła śruba samowiercąca, a różnica objawia się mniejszą liczbą wezwań zwrotnych na wspornikach sprzętu i panelach dostępowych.
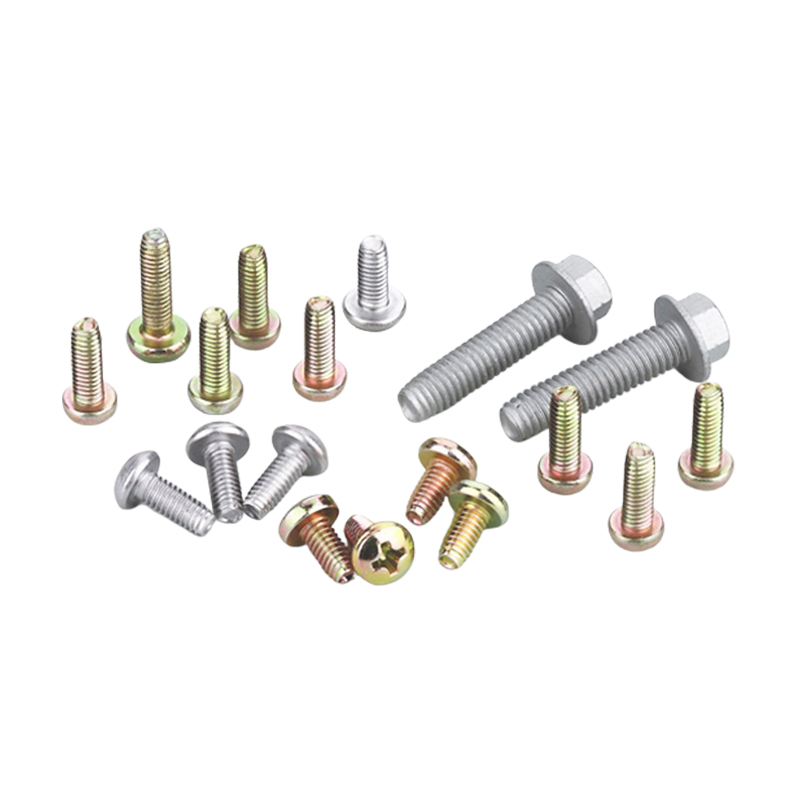 Metalowe wkręty samogwintujące do połączeń narażonych na wibracje Te samogwintujące wkręty blokujące tworzą własny gwint i są odporne na poluzowanie pod wpływem wibracji, dzięki czemu nadają się do stosowania we wspornikach sprzętu i panelach dostępowych. Zobacz produkt →
W przypadku wsporników przenoszących rzeczywisty ciężar, podkładka kołnierzowa rozkłada obciążenie na większą powierzchnię cienkiej stali i znacznie zmniejsza ryzyko przeciągnięcia łba.
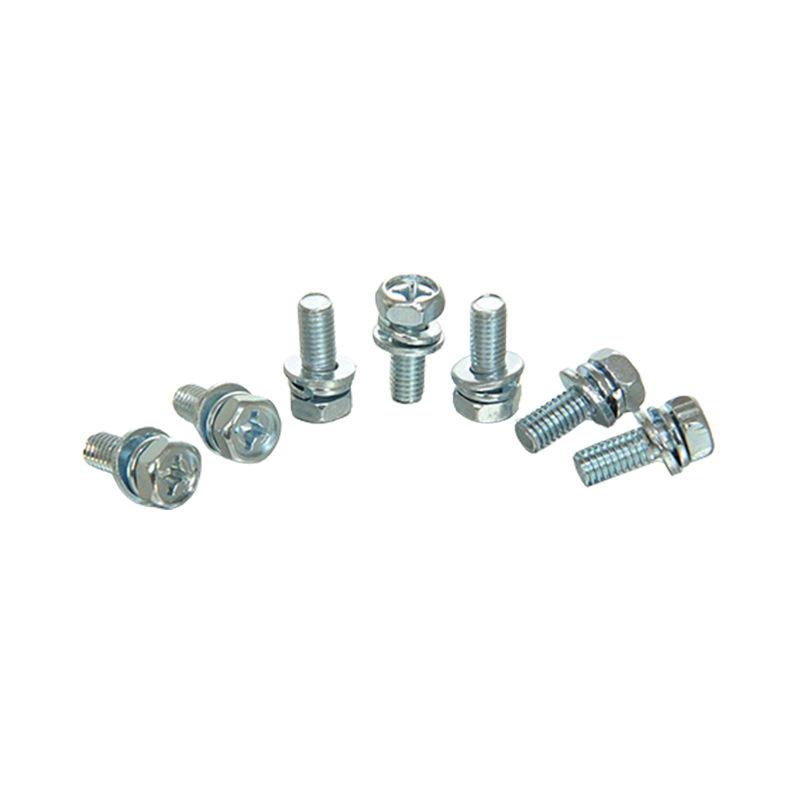
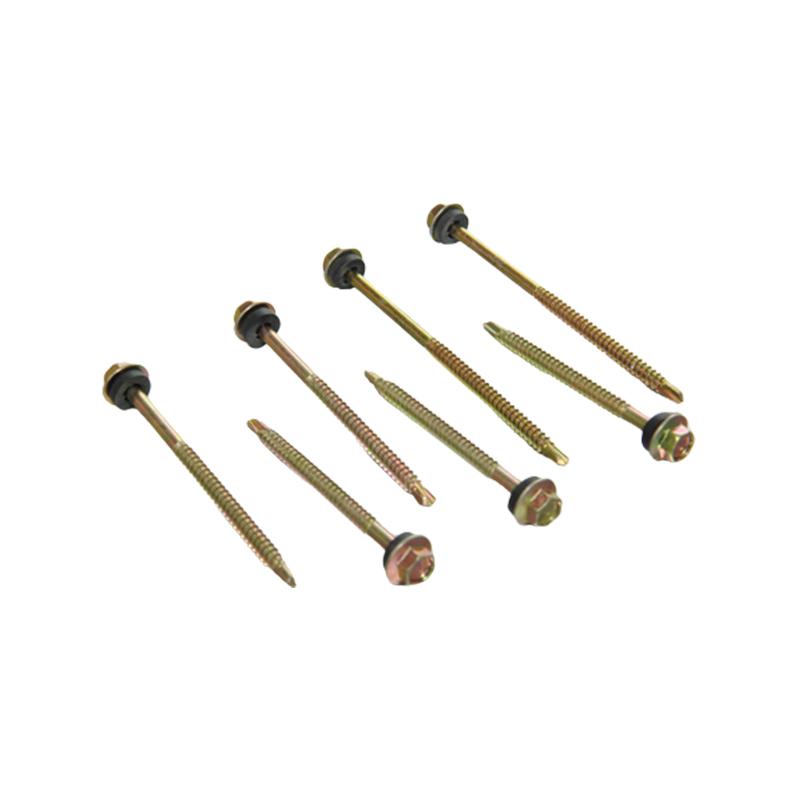 Kołnierz sześciokątny z wkrętami samowiercącymi z podkładką Dzięki łbowi kołnierzowemu i podkładce ta wkręt samowiercący rozkłada obciążenie i pomaga uszczelniać powierzchnie, dzięki czemu nadaje się do wsporników przenoszących ciężar. Zobacz produkt →
Kupujący masowo szybko uczą się, że dwa pudełka o tej samej wielkości nominalnej mogą na miejscu zachowywać się zupełnie inaczej. Zmienne, które za tym stoją, są określone w tym przewodniku zakup wysokiej jakości wkrętów samogwintujących .
Wiercenie otworu, krok po kroku
- Upewnij się, że celem jest kołek, a nie rura lub kanał. Wyszukiwarka kołków wykrywająca metal i ostrożny otwór badawczy to standardowa praktyka.
- Zaznacz środek środnika i sprawdź, czy znak znajduje się daleko od obu kołnierzy.
- Wyśrodkuj znak, aby wiertło nie mogło przejść po powierzchni.
- Zacznij od małego wiertła pilotującego, około 1/8 cala kobaltu lub wiertła stopniowego, przy niskiej prędkości.
- Trzymaj wiertło prostopadle. Stały nacisk bez obciążenia bocznego tworzy okrągły otwór; kołysanie tworzy owalny, który niczego nie chwyta.
- Przed zwiększeniem rozmiaru usuń zadziory z krawędzi otworu i sprawdź średnicę.
- Powiększaj małymi krokami. Nigdy nie przeskakuj od razu do ostatecznej średnicy cienkiej stali.
Jeśli oprawa jest ciężka, najpierw wywierć jeden kołek, sprawdź dopasowanie wspornika i dopiero wtedy powtórz proces z drugim kołkiem. Dopasowywanie płyty ściennej po tym, jak w ramie znajdują się już trzy otwory, jest kosztownym sposobem na naukę układu.
Błędy, które osłabiają ramę
- Wiercenie kołnierza lub promienia naroża zamiast środnika. Jest to najbardziej szkodliwy nawyk w przypadku konstrukcji metalowych.
- Powiększanie otworu z powodu niepasowania łącznika. Zamiast tego wybierz odpowiednią średnicę śruby.
- Wiercenie w obu ściankach kołka i pozostawienie owalnego otworu, w którym nie będzie gwintu.
- Układanie otworów pionowo w tym samym słupku, zamiast ich rozdzielania.
- Przekręcenie wkrętów samowiercących do stali o grubości 25 i 20 aż do zerwania gwintu.
- Wiercenie na ślepo w nieznanych wgłębieniach, w których mogą znajdować się kable, przewody lub instalacja wodno-kanalizacyjna.
Żadna z tych awarii nie jest widoczna w dniu montażu. Pojawiają się jako popękane złącza płyt kartonowo-gipsowych, zwisający wspornik lub łącznik, który nie wytrzyma przy drugim dokręceniu.
Bity, prędkości i moment obrotowy w praktyce
Bity pokryte tytanem są najczęstszym rozczarowaniem w tej pracy. Powłoka zwiększa twardość powierzchni, ale nie ma żadnego wpływu na leżącą pod nią stal szybkotnącą, więc krawędź tnąca stępia się w materiale o grubości 16 po kilku otworach. Wiertła kobaltowe i wiertła stopniowe znacznie lepiej radzą sobie ze stalą formowaną na zimno. Wykonuj małe bity z prędkością około 500 do 800 obr./min. przy mocnym, równym nacisku, ponieważ szybkie przejście światła powoduje przegrzanie krawędzi i utwardzanie stali pod wierzchołkiem.
Wkrętaki udarowe są wygodne, ale bezlitosne w przypadku lekkich kołków. W przypadku średnic 25 i 20 działanie udarowe usuwa gwinty i wydłuża otwory. Wiertło wyposażone w sprzęgło ustawione na niską wartość momentu obrotowego lub staranne sterowanie spustem zapewnia znacznie bardziej niezawodne osadzenie, a łeb śruby powinien być osadzony równo bez zgniatania środnika.
Kropla płynu chłodzącego lub lekkiego oleju utrzymuje chłód wiertła i pozostawia czystszą krawędź otworu. Ma to znaczenie, gdy łącznik ma do uchwycenia tylko kilka tysięcznych cala stali.
Wiercenie w metalowych kołkach sprowadza się do czterech liczb: grubości, średnicy otworu, odległości od krawędzi i geometrii śruby. Zmierz miernik, trzymaj otwór wyśrodkowany w środniku i znacznie poniżej połowy głębokości kołka, pozostaw kołnierze nietknięte i dopasuj łącznik do połączenia. Zrób to, a stal wytrzyma dokładnie to, do czego została zaprojektowana.