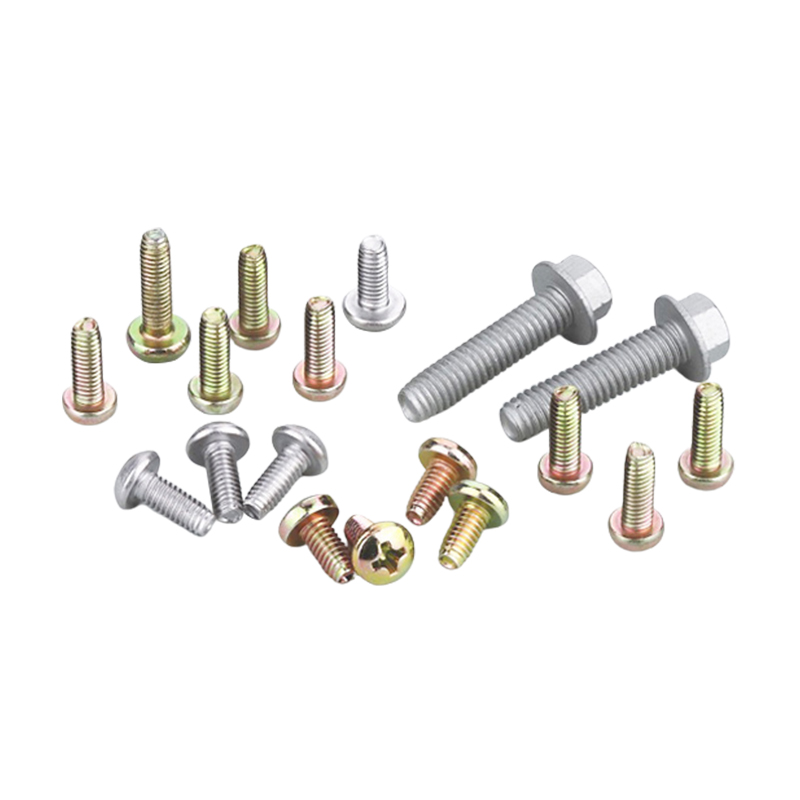
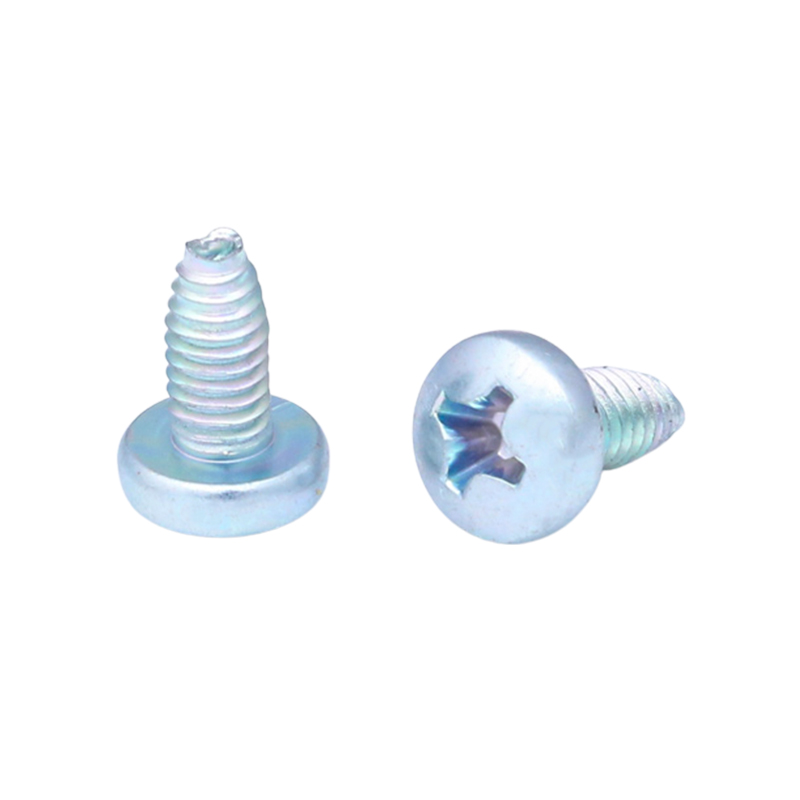
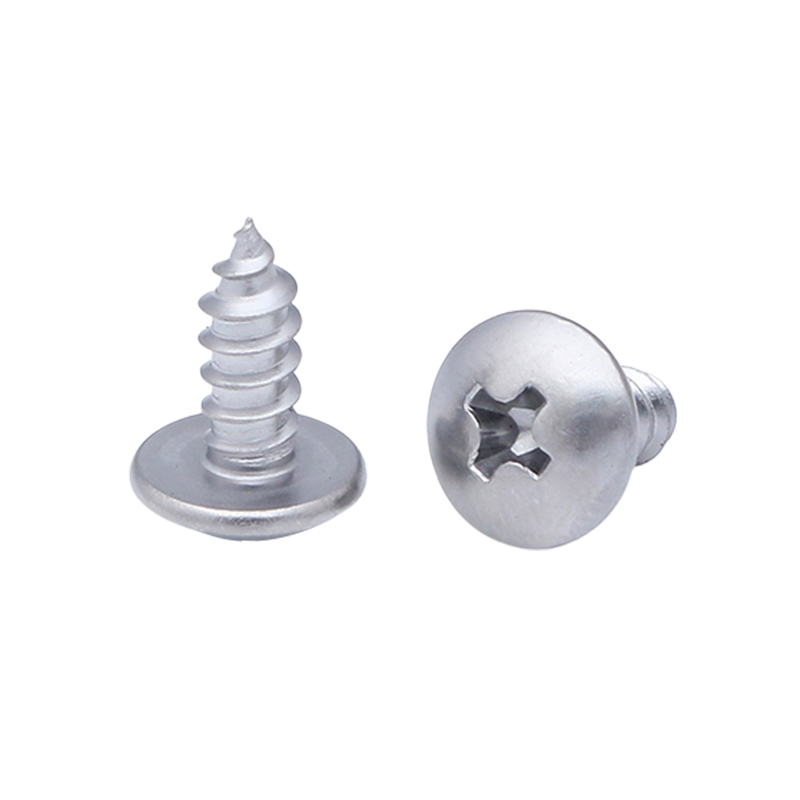
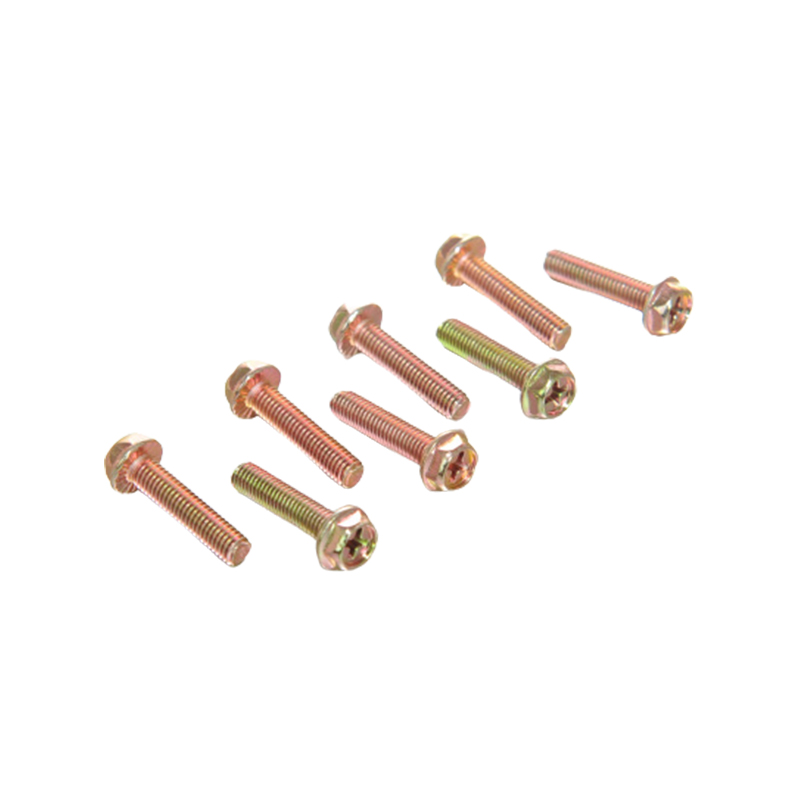
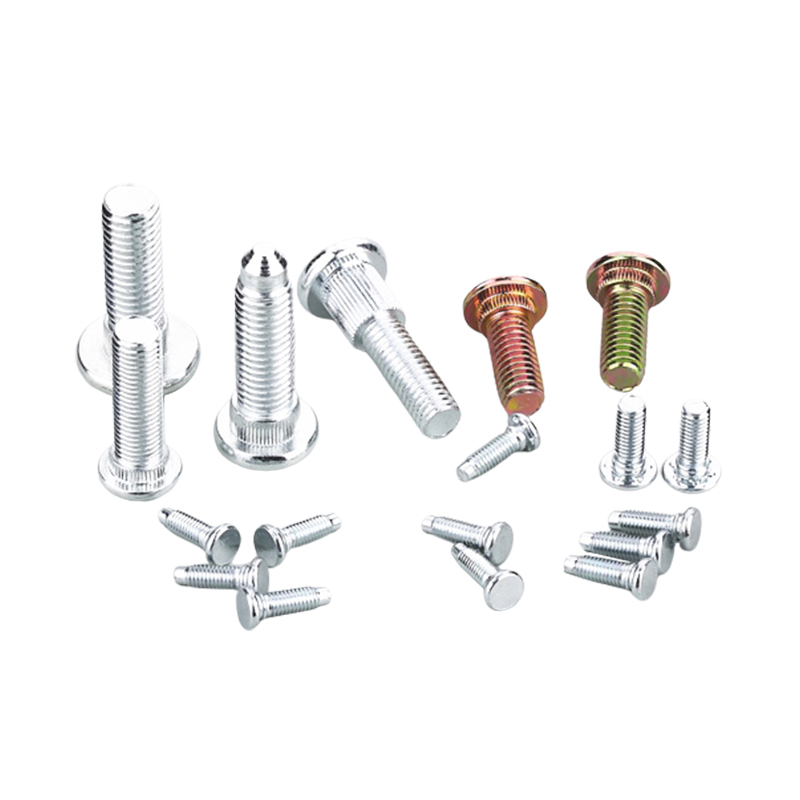
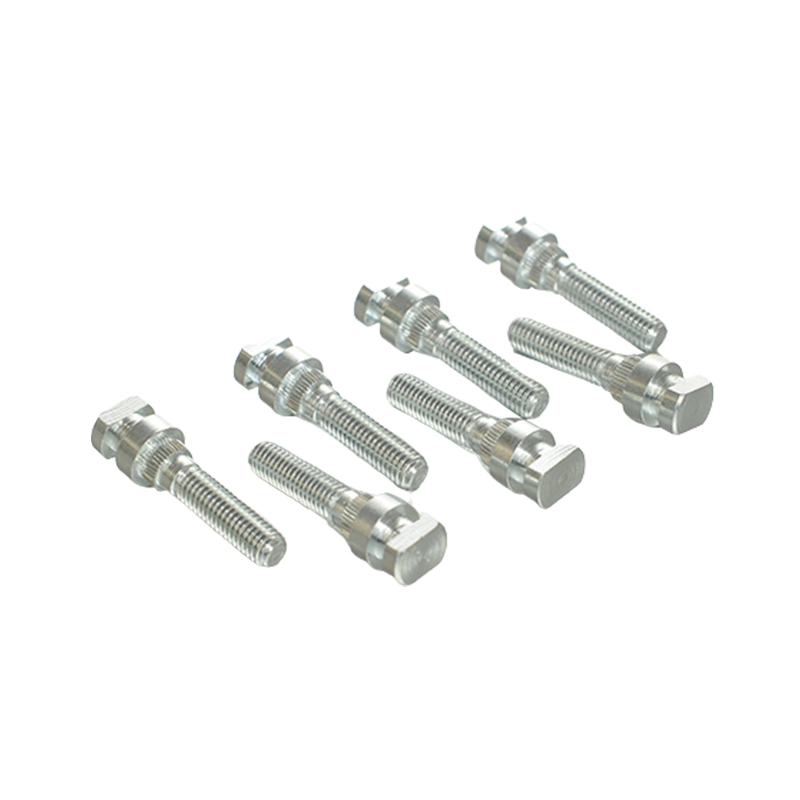
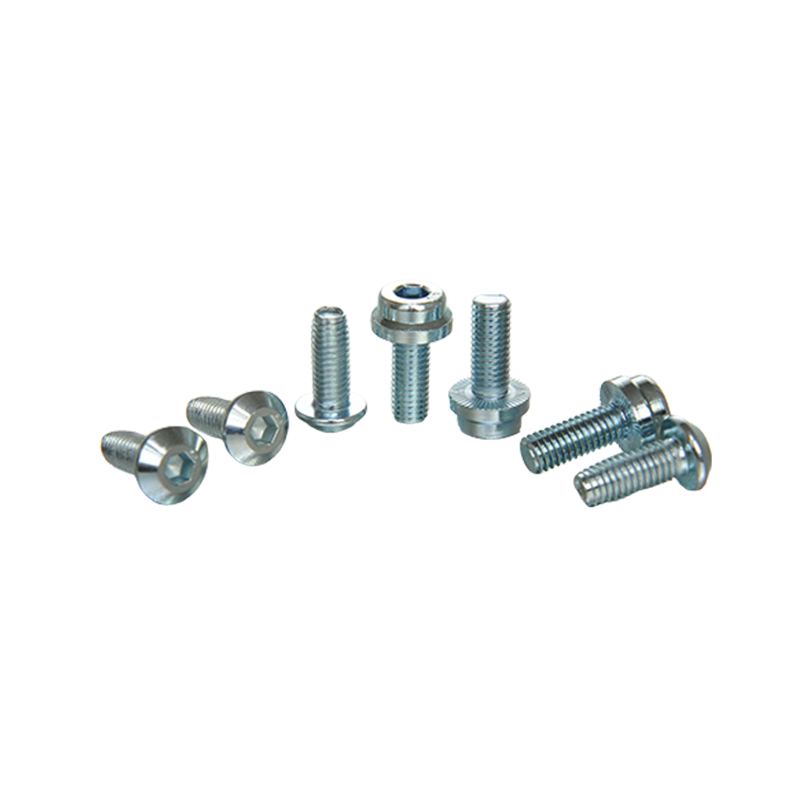
Tak zwane konwencjonalne śruby z samodzielnym stukaniem są śrubami, które mogą być samodzielne. Różnica między tą śrubą a zwykłą śrubą polega na tym, że przed dokręceniem należy wywiercić odpowiedni otwór śrubowy, podczas gdy ta śruba nie wymaga otworu śruby. Można go samodzielnie zaciskać podczas wkręcania, co znacznie oszczędzając kroki i czas instalacji. Czy znasz proces produkcyjny tej śruby? Dziś personel techniczny Hualong Zamocników opracował kompletny dokument procesu produkcyjnego.
Po pierwsze, konieczne jest zrozumienie sprzętu wymaganego do produkcji śrub samozapijających się, w tym maszyn do rysowania drutu, zimnych maszyn nagłówka i maszyn do toczenia zębów.
Poniżej znajduje się szczegółowe wprowadzenie do pełnego procesu produkcyjnego:
1. Rysowanie drutu
Rysowanie drutu: Znany również jako rysunek drutu, ten krok obejmuje głównie rysowanie drutu do zimnej maszyny nagłówka. Zwykle istnieje również proces przed rysowaniem drutu, który jest myciem kwasu. Aby usunąć warstwę tlenku na powierzchni drutu i utworzyć warstwę fosforanu na powierzchni, głównym celem mycia kwasu jest jak najwięcej usuwania zanieczyszczeń na powierzchni drutu i unikanie chropowatości powierzchni powodujących zarysowania na formie. Po przemyciu kwasu powierzchnia drutu musi być zimna przez maszynę do rysowania drutu, aby spełnić wymaganą średnicę drutu. Długość średnicy drutu powinna być długością wymaganą dla wytworzonej śruby.
2. Formowanie (zarodek paznokci)
W przypadku śrub formowanie jest bardzo ważnym krokiem. Zasadniczo najpierw wymagane jest tworzenie głowy. Po procesie pierwszego próbnego badania i dwóch ciosów można utworzyć głowę. Istnieje wiele kształtów głowy, takich jak gniazda sześciokątne, główki kontratakowe, okrągłe głowy, duże płaskie głowy, S i zewnętrzne sześciokątne. Podczas procesu formowania wymagane są również następujące procesy:
① Blokowanie: Ogólnie rzecz biorąc, konieczne jest użycie ruchomych nożyczek do ruchu jednokierunkowego, aby wyciąć drut utknięty w formie cięcia w pożądany kształt, czyniąc go pustym materiałem.
② Jeden skok: ten krok obejmuje głównie mocowanie formy, umożliwiając głowę ślepy zacząć formować, ale ten skok nie może w pełni uformować. Jeśli kształt głowy śruby jest prostym rowkiem, zawartość matrycy jest głównie wklęsłe i eliptyczne rowki. Jeśli głowica śruby jest rowkiem krzyżowym, zawartość matrycy jest głównie wklęsłe i kwadratowe rowki.
③ Drugie uderzenie: po przejściu przez pierwsze uderzenie, narzędzie wykrawania musi całkowicie działać. Druga matryca porusza się w kierunku przodu formy, a druga matryca działa do przodu, aby całkowicie ukształtować śrubę. Następnie pręt uderzenia może wypchnąć pusty materiał.
3. Wcieranie zębów
W tym procesie paznokcie ślepa można wykonać w próbkę nici. Należy przygotować dwie płyty zęba, z których jedna jest ustalona, a druga służy do przewracania półproduktu. Za pomocą ugniatania śruba może przejść odkształcenie plastyczne, aby utworzyć wymaganą gwint.
4. Obróbka cieplna
W wielu sytuacjach istnieją wymagania dotyczące twardości śrub, więc obróbka ciepła jest głównym krokiem, aby zapewnić twardość śrub. Po obróbce cieplnej twardość powierzchni i twardość podstawowa mogą spełniać wymagania, dzięki czemu można je łatwo użyć i płynnie wiercić otwory.
5. Obróbka powierzchniowa
Traktując powierzchnię śrub, ich funkcja antykorozyjna można poprawić, a ich wygląd może być piękniejszy. Zasadniczo istnieją trzy metody obróbki powierzchni: galwanizacja, galwanizacja na gorąco i poszycie mechaniczne.
Po zakończeniu powyższych pięciu procesów wytwarzane są gotowe produkty konwencjonalnych śrub samookaleczenia. Oczywiście w późniejszym etapie wymagane są również kontrola jakości, badania wad i suszenia. Po zakończeniu tych etapów śruby mogą być pakowane w pudełka i sprzedawane. Każdy krok wymaga ścisłego nadzoru, aby jakość śrub dostarczanych do rąk użytkownika była kwalifikowana.
JĘZYK